


 English
 русский
-
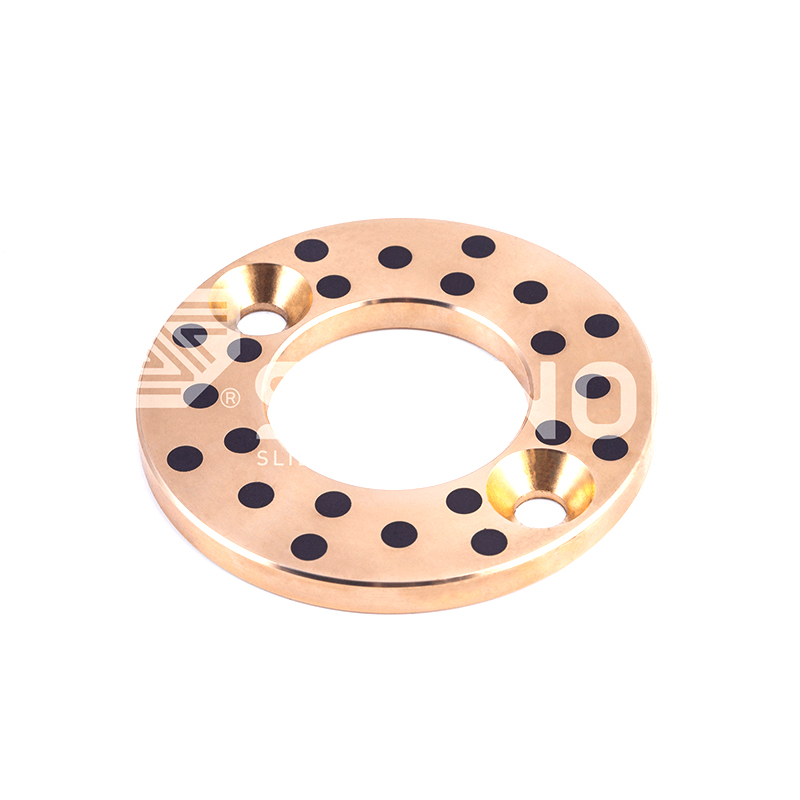 JDB Rodamiento de lubricación sólida Transporte de arandela de empuje de bronce sin aceite de grafito lubricante sólido JTW
-
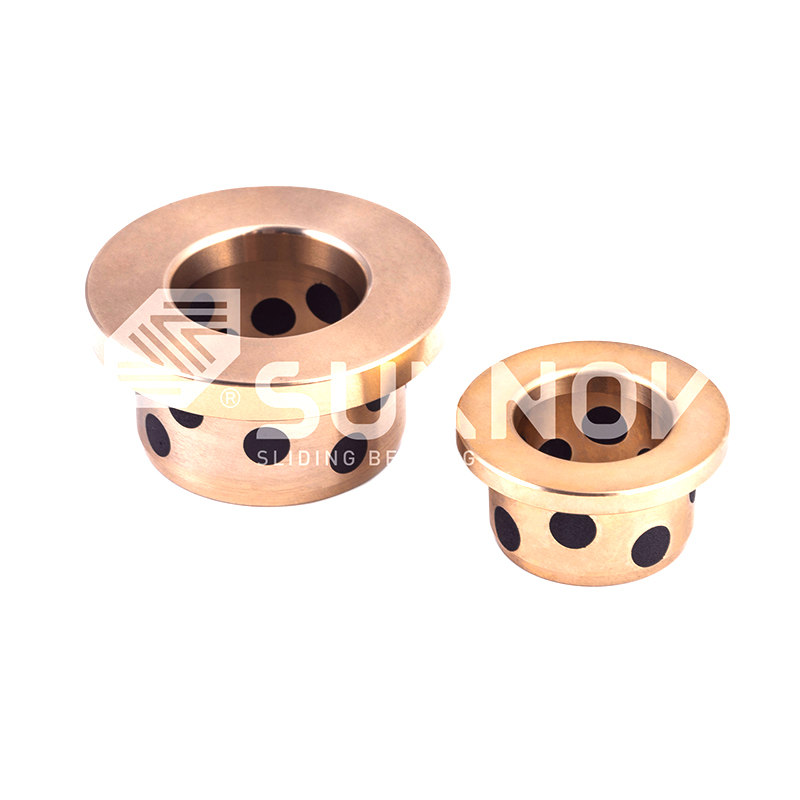 JDB Rodamiento de lubricación sólida El grafito ensanchó el buje de bronce tapado, cojinete liso de bronce sin aceite autolubricante GB71 NAAMS
-
 JDB Rodamiento de lubricación sólida Almohadilla de desgaste integrada rectangular de bronce de grafito, placa guía de bronce sin mantenimiento para molde JTWP
-
 SF-1 Rodamiento sin aceite SF-1W SF-1W envuelto en la pared envuelto sin plomo Roinzing Oiless Roining Bush
-
 SF-2 Rodamiento lubricante de límite Sf-2y Boundary Auto-lubricante Roilings-Bujes de lubricante seco de baja fricción para maquinaria industrial
-
 SF-2 Rodamiento lubricante de límite SF-2SP Strip de desgaste de auto lubricación de tamaño métrico estándar con PTFE
-
 FB090 Rodamiento envuelto en bronce FB09G Rodamiento envuelto en bronce
Fabricación de bujes de bronce autolubricantes: explicación de fundición, sinterización e incrustación
Noticias de la industria-Contenido
- 1 ¿Por qué el proceso de fabricación decide el rendimiento del negocio?
- 2 Procesos de fundicion para bujes de bronce.
- 3 Incorporación de lubricante sólido en la matriz de bronce.
- 4 Sinterización: casquillos bimetálicos con soporte de acero
- 5 Bujes envueltos: una alternativa más ligera
- 6 Control de calidad en toda la línea de producción.
- 7 Comparando las cuatro rutas de fabricación
- 8 Qué buscar en un fabricante de bujes
Un ingeniero extrae un casquillo defectuoso de un eslabón de prensa: el orificio está rayado, la cubierta exterior muestra huellas de rozamiento y la línea de lubricación nunca fue especificada. El reemplazo debe funcionar sin aceite, lo que generalmente significa un casquillo de bronce autolubricante. Sin embargo, su rendimiento se decide antes de llegar a la línea de montaje: en la fundición y en el horno de sinterización.
Cuatro rutas de fabricación cubren casi todos los casquillos de bronce autolubricantes del mercado: fundición centrífuga, fundición continua, fundición en molde metálico y sinterización de polvo. Cada uno produce una estructura de material diferente, y esa estructura determina la capacidad de carga, el comportamiento de desgaste, la estabilidad dimensional y el costo.
¿Por qué el proceso de fabricación decide el rendimiento del negocio?
Un casquillo no es sólo un tubo de bronce con agujeros. El proceso de fabricación determina su tamaño de grano, porosidad y la unión entre la matriz y el lubricante sólido. El bronce fundido es denso y fuerte, con granos horribles que resisten cargas de impacto; requiere bolsillos mecanizados para tapones de lubricante. El bronce sinterizado sobre una base de acero comienza como polvo, por lo que tiene una porosidad controlada que puede retener aceite o lubricante sólido dentro de la propia capa. Los casquillos de bronce envueltos comienzan como una tira, lo que hace los delgados, livianos y económicos, pero limita su capacidad de carga.
En resumen, el proceso es la especificacion. Primero defina la carga, la velocidad, la dureza del eje y el espacio disponible; luego elija el proceso que coincida.
Procesos de fundicion para bujes de bronce.
Para bujes de servicio pesados y de gran diámetro, la vía establecida es la fundición. En la producción se utilizan tres métodos y cada uno tiene su propia firma metalúrgica.
fundición centrífuga
El bronce fundido se vierte en un molde de acero giratorio. La fuerza centrífuga presiona el metal hacia afuera, compactando la superficie exterior mientras empuja los óxidos y las inclusiones más ligeras hacia el orificio, donde se eliminan durante el mecanizado. La capa exterior resultante es densa, de grano fino y resistente a la fatiga, lo que hace que la fundición centrífuga sea el proceso preferido para casquillos de paredes gruesas expuestas a cargas de impacto y altos valores de PV. Esta es la ruta que utilizamos para productos como Bujes autolubricantes de bronce fundido JDB600 , donde la matriz de bronce soporta la carga estructural y las bolsas mecanizadas contienen el lubricante.
 Proveedores al por mayor de cojinetes de buje guía de bronce autolubricantes fundidos JDB-600, Zhejiang Shuangnuo Bearing Technology Co., Ltd. es proveedores de cojinetes de buje guía de bronce autolubricantes fundidos JDB-600 de China, empresa, W... Ver producto →
colada continua
En la fundición continua, el bronce se funde y se extrae a través de una matriz de grafito enfriada por agua. La solidificación es rápida y controlada, dando a la barra un grano fino uniforme con muy baja porosidad. Los cilindros de fundición continua son el punto de partida estándar para los casquillos mecanizados a partir de barras, porque los defectos como las cavidades de contracción y la segregación son raros. Cuando una producción necesita propiedades químicas y mecánicas consistentes en un largo período, la fundición continua es la opción más segura.
Fundición de moldes metálicos
Para geometrías más simples y mucho más sensibles a los costos, el bronce se puede verter directamente en moldes permanentes de acero o hierro fundido. Las herramientas son económicas y la calidad de la superficie es aceptable, pero la estructura del grano es menos uniforme que la fundición centrífuga o continua y la resistencia a la fatiga es menor. La fundición con molde metálico se adapta mejor a bujes estándar con requisitos de carga moderada.
Independientemente de la ruta de fundición, la pieza en bruto todavía necesita mecanizarse para alcanzar su geometría final. El torneado, el taladrado y el escariado llevan el orificio a su clase de tolerancia especificada (normalmente H7 para un ajuste continuo) y el acabado de la superficie mecanizado controla la rapidez con la que se forma la película de lubricante sólido en el eje. Si desea ver más de cerca los detalles prácticos, describimos Cómo se producen los casquillos de bronce fundido en un entorno de fundición real .
Incorporación de lubricante sólido en la matriz de bronce.
Una vez fundida y mecanizada la pieza de bronce, la cara del cojinete se perfora o fresa con un patrón definido de cavidades. Luego, estos bolsillos se llenan con tapones de lubricante sólido, normalmente grafito mezclado con polvos metálicos y, en algunos grados, con disulfuro de molibdeno. El patrón del tapón no es decorativo: la profundidad, el diámetro y el espacio se calculan a partir del límite de PV y el ciclo de trabajo del rodamiento. La cobertura típica del área de lubricante es del 20 % al 35 % de la superficie de deslizamiento.
Durante el rodaje, los tapones transferirán una fina película al eje. Esa película, no la superficie de bronce en sí, es la que lleva el contacto deslizante. Esta es la razón por la que los casquillos autolubricantes funcionan bien a bajas velocidades y movimientos intermitentes, donde las películas de aceite son difíciles de mantener. Dos condiciones son críticas para que se forme la película: el eje debe endurecerse por encima de aproximadamente 45 HRC y su acabado superficial debe mantenerse en Ra de 0,4 a 0,8 micrones. Un eje blando o áspero desgastará los tapones antes de que se estabilice la película de transferencia.
La colocación del tapón sigue las zonas de carga del rodamiento. Un casquillo con brida, por ejemplo, recibe tapones tanto en el orificio como en la cara de la novia, porque la superficie de empuje genera su propia interfaz deslizante. En aplicaciones de moldes y automatización, por ejemplo, Bujes lubricantes sólidos JDB650 Utilice este principio de incrustación para proporcionar una guía sin mantenimiento en las posiciones de expulsión y guía.
 Proveedores de cojinetes sin aceite con buje de latón autolubricante al por mayor JDB650, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. es proveedores de rodamientos sin aceite con buje de latón autolubricante JDB650 de China, empresa, nosotros... Ver producto →
Sinterización: casquillos bimetálicos con soporte de acero
No todos los casquillos autolubricantes comienzan como piezas en bruto fundidas. La metalurgia de polvos construye la pieza de manera diferente: un soporte de acero con una capa de bronce porosa sinterizada.
La secuencia de fabricación es sencilla. Se limpia una banda de acero, se recubre con una capa de polvo de aleación de cobre y se pasa a través de un horno a temperatura de sinterización bajo una atmósfera controlada. Las partículas de polvo se unen entre sí y con el acero, formando una porosidad controlada. Después de la sinterización, la tira se lámina hasta alcanzar el espesor final y los poros se impregnan con aceite o se cargan con lubricante sólido. El resultado es un casquillo que combina la resistencia estructural de una carcasa de acero con el comportamiento de fricción de una capa deslizante de bronce.
Los bujes con respaldo de acero son mucho más delgados que los diseños fundidos y dependen de un ajuste de interferencia en el orificio del alojamiento. Son la solución estándar para bombas hidráulicas, bombas de engranajes, compresores y componentes automotrices donde el espacio es limitado. el Rodamiento bimetálico retenedor de aceite 200-B es un buen ejemplo de esta construcción, con lubricante sólido disperso directamente en la capa sinterizada.
 Transporte bimetálico de retención de aceite al por mayor 200#B (Wi sinterizado de cobre con respaldo de acero Zhejiang Shuangnuo Bearing Technology Co., Ltd. es un rodamiento bimetálico que retiene aceite 200#B (sinterizado de cobre con respaldo de acero con l... Ver producto →
La diferencia clave con el bronce fundido es la porosidad. Una capa sinterizada actúa como depósito de lubricante; El bronce fundido no tiene porosidad útil, por lo que el lubricante debe suministrarse mediante tapones. La desventaja es que las capas sinterizadas son delgadas y menos tolerantes a la carga de los bordes y la contaminación que una pared sólida de fundición.
Bujes envueltos: una alternativa más ligera
Para cargas ligeras y medianas, los casquillos envueltos ofrecen una ruta rápida y económica. Una tira de bronce con tapones de grafito preprensados se lamina hasta darle forma cilíndrica y se le da forma hasta alcanzar el diámetro final. El espesor de la pared es pequeño, normalmente de 1 a 2,5 mm, y el casquillo depende del orificio del alojamiento para su soporte. Los casquillos envueltos se presionan fácilmente y cuestan menos que las alternativas fundidas, pero no pueden igualar los diseños fundidos en resistencia a los golpes o capacidad de carga. Es mejor elegirlos cuando el peso, el costo y la velocidad de ensamblaje superan los requisitos de trabajo extremos.
Control de calidad en toda la línea de producción.
Lo que separa un buje confiable de una falla prematura es la disciplina de inspección en cada etapa. En nuestra fundición, cada calor se analiza con un espectrómetro en tres pasos: antes del vertido, durante el vertido y en la fundición terminada. Esa secuencia atrapa bronce de estaño o latón de mala calidad antes de que se convierta en un eje rayado en el campo.
Los compradores deben solicitar las mismas pruebas que requerirían de cualquier componente crítico: informes de composición química, valores de propiedades mecánicas y registros dimensionales. Si el proveedor también puede proporcionar resultados de pruebas de un laboratorio independiente, mucho mejor. Para piezas no estándar, el control dimensional es aún más importante, porque el ajuste se diseña junto con la pieza. Cubrimos el lado práctico de esto en nuestra guía para bujes de bronce personalizados con dimensiones y tolerancias no estándar .
Comparando las cuatro rutas de fabricación
La siguiente tabla es una comparación del primer paso. Úselo para seleccionar opciones de proceso antes de hablar con un fabricante.
| Proceso | estructura de materiales | Forma típica de casquillo | Capacidad de carga | Más adecuado para |
|---|---|---|---|---|
| fundición centrífuga | Capa exterior densa y de grano fino | Bujes cilíndricos y nupciales de pared gruesa | alto | Maquinaria pesada, prensas, cargas de choque. |
| colada continua | Grano fino uniforme, muy baja porosidad. | Barra mecanizada en tamaños personalizados | alto | Tiradas de producción larga, calidad constante |
| Fundición de moldes metálicos | Densidad adecuada, grano menos uniforme. | Geometrias estandar simples | medio alto | Piezas estándar económicas |
| bimetálico sinterizado | Capa de bronce porosa unida al acero. | Bujes de novia y manguito de pared delgada | medio alto | Hidráulica, bombas de engranajes, automoción. |
| bronce envuelto | Tira enrollada con tapones de grafito prensado. | Formas de novia y manga de pared delgada. | Medio | Cargas ligeras a medios, montajes de bajo coste. |
Los diseños fundidos y sinterizados también envejecen de forma diferente. Las capas sinterizadas se desgastan suavemente pero son delgadas; El bronce fundido dura más en condiciones abrasivas y de alta carga en los bordes. Los datos detallados sobre esta compensación están disponibles en nuestra comparación de Longevidad del buje sinterizado versus bronce fundido .
Qué buscar en un fabricante de bujes
Empiece por la conclusión: elija un fabricante que controle el material desde la masa fundida hasta el orificio terminado. Una fábrica que funde su propio bronce, lo moldea y luego lo mecaniza en el mismo sitio puede acortar los plazos de entrega y eliminar el riesgo de comprar piezas en bruto de calidad desconocida de fuentes externas.
Un proveedor integrado debería poder mostrarle lo siguiente:
- Capacidad interna de fundición y fundición, que cubre idealmente procesos centrífugos, continuos y de moldes metálicos.
- Torneado, mandrinado y fresado CNC para dimensiones y acabado superficial.
- Verificación espectrómetro de la química en cada serie.
- Acceso a informes de pruebas de laboratorio independientes sobre composición y propiedades mecánicas.
- Experiencia documentada con tamaños, tolerancias y patrones de enchufe personalizados no estándar.
Ese nivel de control es lo que permite fundir una pieza de la serie de lubricación sólida JDB a partir de una aleación personalizada y mecanizarla con tolerancias estrictas dentro de la misma semana de producción. También es la diferencia entre un casquillo que se ajusta al llegar y uno que requiere reelaboración en su línea de montaje.
La verdadera especificación de un casquillo de bronce autolubricante está escrita por su proceso de fabricación. Primero defina la carga, la velocidad, la dureza del eje y el espacio disponible. A continuación, haga coincidir el proceso. Luego solicite al proveedor la misma evidencia que exigiría de cualquier componente crítico: química, mecánica y dimensiones. Esa secuencia le dará un casquillo que durará más que la máquina que protege.
Contáctenos //
¿Tiene preguntas? ¡Póngase en contacto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Se especializa en la producción de diversos productos de aleaciones de cobre autolubricantes.
Enlaces rápidos
Productos relacionados
Contacto
- Dirección: No. 69, Calle Tingyao Este, Zona Industrial de Ganyao, Condado de Jiashan, Provincia de Zhejiang, China
- Teléfono: +86-15957371801
- Fax: +86-0573-84038630
- Correo electrónico: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cojinetes de aleación de cobre autolubricantes personalizados
