


 English
 русский
-
-
 SF-1 Rodamiento sin aceite Buje autolubricante de fibra tejida SF-TEX, rodamiento liso envuelto en tela
-

-
 SF-2 Rodamiento lubricante de límite SF-2SP Strip de desgaste de auto lubricación de tamaño métrico estándar con PTFE
-
 JF-800 Rodamiento bimetálico JF-700 bimetal bimetal pesado en la manga de servicio pesado
-
 JF-800 Rodamiento bimetálico JF-750 Autubricante con plomo libre bi-metal para motores de servicio pesado baja fricción
-
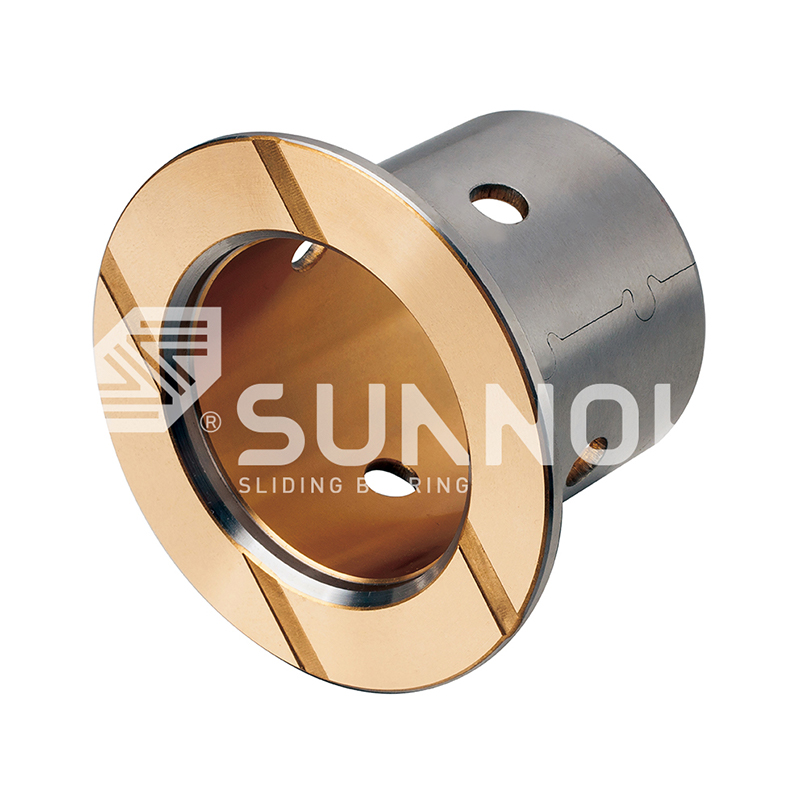 JF-800 Rodamiento bimetálico JF-800F Rodamiento de brida métrica estándar
Cómo seleccionar rodamientos autolubricantes para maquinaria de moldeo y moldeo por inyección
Noticias de la industria-Contenido
- 1 Haga coincidir la carga y el valor PV primero
- 2 Confirme la temperatura y la exposición química
- 3 Verifique los estándares de dureza, acabado y tolerancia del eje
- 4 Haga coincidir la serie con el perfil de movimiento
- 5 Confirmar detalles de mecanizado, montaje y mantenimiento
- 6 Preguntas frecuentes
Un molde de inyección que realiza un ciclo de 25 disparos por minuto mueve sus pasadores expulsores a través de sus casquillos guía más de mil veces por hora. En una prensa de 550 toneladas, esos casquillos soportan presiones superficiales locales entre 15 y 30 MPa, funcionan a temperaturas del molde de 60 a 120°C y nunca reciben grasa después del ensamblaje. La selección de rodamientos autolubricantes para maquinaria de moldeo y moldeo por inyección comienza con la aceptación de que el casquillo debe suministrar su propia lubricación durante la vida útil de la herramienta.
Un rodamiento autolubricante es un rodamiento deslizante con lubricante sólido, generalmente grafito, PTFE o un sulfuro metálico, incrustado en una matriz de aleación de cobre o con respaldo de acero, y diseñado para funcionar sin aceite ni grasa externos durante toda su vida útil.
El proceso de selección es una lista de verificación de cinco pasos: carga y valor PV, temperatura, estándares de tolerancia y eje, tipo de movimiento y practicidad de montaje. La mayoría de las fallas del molde se remontan a un parámetro omitido, generalmente la carga.
Haga coincidir la carga y el valor PV primero
La primera opción de selección es la capacidad de carga y el valor PV, porque un casquillo guía que no puede sobrevivir a la presión superficial local fallará sin importar qué tan bien esté diseñado el resto del molde.
La clasificación fotovoltaica es la presión en MPa multiplicada por la velocidad de deslizamiento en metros por segundo. Las posiciones de las guías del molde corren lentamente, generalmente de 0,05 a 0,3 m/s, por lo que la presión domina el cálculo. La presión superficial local sobre los pasadores eyectores en piezas muy empaquetadas puede alcanzar de 20 a 50 MPa, mucho más allá del límite de un simple casquillo de polímero. Una aleación de cobre fundido con tapones de grafito maneja esta combinación porque la matriz de bronce soporta la carga mientras que el grafito proporciona una lubricación continua.
Compare los límites de carga estática típicos de las cuatro familias principales de rodamientos utilizadas en moldes:
Capacidad de carga estática típica por serie
Bronce fundido JDB 250MPa
JF bimetálico 200MPa
SF1 PTFE bronce 140MPa
FB090 envuelto 120MPa
Los valores son capacidades de carga estática típicas para grados estándar; verifique con el informe de prueba del material para la aleación seleccionada.
El bronce fundido es el valor predeterminado para las posiciones de expulsión y guía. el Mecanismo de película de transferencia de rodamientos de lubricación sólida JDB. explica por qué esta familia funciona tan bien en aplicaciones de moldes lentos y de alta presión.
250MPa capacidad de carga estática, bronce fundido JDB
2,5 MPa m/s Límite de PV para funcionamiento en seco
300°C temperatura máxima de servicio
Confirme la temperatura y la exposición química
La segunda puerta es la temperatura, porque el lubricante sólido y la matriz del rodamiento tienen límites térmicos definidos que deciden qué serie es segura especificar.
La elección de la resina establece la temperatura del molde:
- Resinas comerciales: temperaturas del molde de 40 a 80°C.
- Plásticos técnicos: temperaturas del molde de 80 a 120°C.
- Zonas de canal caliente y compuerta de válvula: asientos de rodamientos a 150 y 200°C.
Un rodamiento SF1 basado en PTFE se mantiene dentro de su clasificación hasta aproximadamente 250 °C continuos, mientras que los grados de bronce con grafito incrustado mantienen su película lubricante a 300 °C o más.
Por encima de 200 °C, el bronce con grafito incrustado dura más que los cojinetes a base de PTFE, porque el grafito no se oxida apreciablemente por debajo de 450 °C, mientras que el PTFE comienza a perder soporte de carga cerca de 260 °C.
La exposición a sustancias químicas también es importante. En las celdas de moldeo donde los operadores limpian los pilares guía con solvente, o donde el lavado es parte del programa, solicite variantes de acero inoxidable o selladas para que los agentes de limpieza no puedan eliminar el lubricante sólido de los bordes abiertos.
Verifique los estándares de dureza, acabado y tolerancia del eje
La tercera puerta es el emparejamiento tribológico, porque el rodamiento es tan bueno como el eje que corre contra él, y la clase dimensional debe coincidir con el estándar de molde utilizado en el taller.
La dureza del eje de los pasadores expulsores y los pilares guía debe ser de 45 a 55 HRC. Por debajo de 40 HRC, las partículas duras de grafito incrustadas en el bronce actúan como una lima sobre un eje blando. El acabado de la superficie debe ser Ra de 0,4 a 0,8 micrones. Los acabados más ásperos raspan la película de transferencia; Los acabados tipo espejo no le dan a la película nada a lo que adherirse. Los pasadores eyectores cromados o nitrurados son la combinación estándar para los rodamientos guía JDB en moldes de automóviles.
Para herramientas automotrices, solicite el rodamiento guía con la misma función de ajuste que el estándar NAAMS.
 Buje de bronce con brida doble y tapón de grafito con ajuste de forma NAAMS Este buje de bronce de doble brida coincide con los estándares de herramientas NAAMS y proporciona una ubicación axial bidireccional sin hardware adicional. Sus tapones de grafito permiten un funcionamiento sin mantenimiento bajo cargas pesadas, lo que los convierte en un reemplazo directo de las guías de troqueles para automóviles. Ver producto →
Para máquinas europeas, utilice el perfil DIN 9834 y las versiones con bridas métricas (JFB650, JFBB) cubren el montaje con orificio pasante.
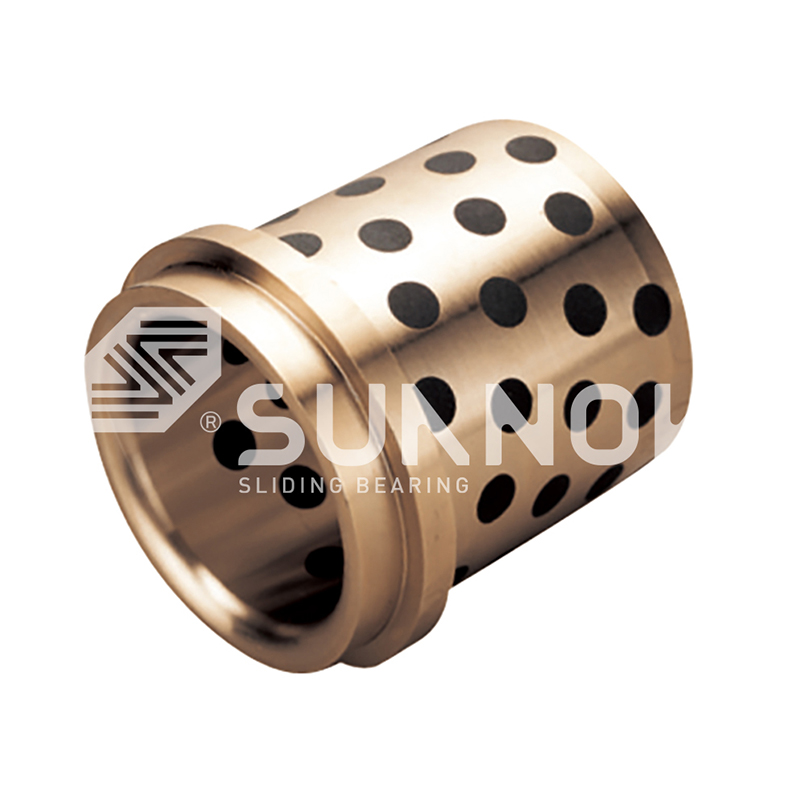 Buje de collarín de latón sin mantenimiento según DIN 9834 con inserciones de grafito Este casquillo de collar DIN 9834 ofrece una ubicación axial positiva para herramientas de prensa europeas. El cuerpo de latón con inserciones de grafito funciona sin lubricación externa y el collar simplifica la instalación; simplemente verifique el ajuste de la carcasa H7 y los límites de fuerza de presión. Ver producto →
| Posición | Dureza del eje | Acabado superficial | Serie preferida |
| Pasador guía del eyector | 50 a 55 HRC | Ra 0,4 micras | JEGB/JOSG |
| Pilar guía | 45 a 50 HRC | Ra 0,6 micras | GB61/estruendo 9834 |
| Placa de desgaste deslizante | 45 HRC mínimo | Ra 0,8 micras | JESÚS / JPBW |
| Varilla eyectora hidráulica | 55 a 60 HRC | Ra 0,4 micras | SF1D |
Verifique la tolerancia del diámetro interior del rodamiento con respecto al diámetro real del pasador antes de mecanizar el soporte. Un error de interferencia de 0,02 mm se muestra como un eyector atascado dentro de los primeros 100 ciclos.
Cuando realiza un pedido a Zhejiang Shuangnuo Bearing Technology Co., Ltd., el informe de prueba del material confirma el grado de aleación y las propiedades mecánicas de cada lote.
Haga coincidir la serie con el perfil de movimiento
La cuarta compuerta es de tipo movimiento, porque las carreras del eyector, los pilares guía, los rieles deslizantes y los eyectores hidráulicos imponen combinaciones muy diferentes de presión y velocidad.
Los mecanismos eyectores son las posiciones de mayor carga y menor velocidad en un molde. Los cojinetes de guía del eyector JEGB y JEGBK utilizan bronce fundido con tapones de grafito, mecanizados para adaptarse al conjunto de la placa del eyector.
 Buje de bronce de brida central con grafito sólido para moldes y automatización Diseñado para mecanismos eyectores y automatización, este casquillo de brida central proporciona una referencia axial de un solo punto, mientras que los insertos de grafito manejan altas cargas estáticas y deslizamientos a baja velocidad. Se adapta a posiciones donde la presión superficial supera los 20 MPa sin aceite. Ver producto →
Bronce fundido con tapones de grafito (JDB)
Elija pasadores expulsores, pilares guía y placas de desgaste que funcionen por debajo de 0,3 m/s con una presión superficial superior a 20 MPa. Alta carga estática, tolerancia a altas temperaturas, baja fricción una vez que se forma la película de transferencia de grafito.
Bronce PTFE sobre acero (SF1)
Elija posiciones más rápidas y ligeras, como varillas eyectoras hidráulicas, ejes de bombas de engranajes y correderas que funcionen a más de 0,3 m/s. Menor fricción y funcionamiento más silencioso, pero verifique el límite de temperatura continua de 250 °C.
Regla general: por debajo de 0,3 m/s con una presión superior a 20 MPa es territorio del JDB; por encima de 0,3 m/s con cargas ligeras es territorio SF1; Las fuerzas hidráulicas oscilantes intensas requieren la serie JF bimetálica con respaldo de acero.
Confirmar detalles de mecanizado, montaje y mantenimiento
La quinta puerta es práctica: confirmar que el casquillo se puede mecanizar en la carcasa, instalar sin dañar los bordes e inspeccionar durante el mantenimiento programado del molde.
Las calidades de bronce fundido se mecanizan bien, lo que significa que puede terminar el orificio con la tolerancia exacta de la carcasa después de soldar o reparar la carcasa. Este flujo de trabajo produce una decisión de selección repetible para cualquier molde o máquina de moldeo:
- Defina el ciclo de trabajo: carreras por minuto, duración de la carrera y horas de funcionamiento por año.
- Calcule la presión superficial máxima y la velocidad de deslizamiento sobre el asiento del rodamiento.
- Registre la temperatura sostenida más alta en la ubicación del rodamiento, no la temperatura de la superficie del molde.
- Especifique la dureza del eje, el acabado de la superficie y el estándar de tolerancia: métrico, NAAMS o DIN.
- Seleccione la serie y la geometría del rodamiento: cilíndrico, con brida, con arandela de empuje o con placa de desgaste.
- Confirme los márgenes de mecanizado y solicite informes de pruebas de materiales antes de la producción.
Estos cojinetes no requieren mantenimiento por diseño, pero el eje correspondiente no. Inspeccione el eje en busca de rayas u óxido en cada período de mantenimiento programado, limpie el polvo abrasivo y reemplace el buje cuando el espacio de funcionamiento alcance el límite de desgaste original. Relubricar un rodamiento de grafito incrustado con grasa suele ser un error, porque la grasa atrae el polvo del molde, cambia el régimen de fricción y evita que se forme la película de transferencia de grafito. Los informes de pruebas de terceros que cubren la composición del material y las propiedades mecánicas están disponibles previa solicitud.
Preguntas frecuentes
¿Qué rodamiento autolubricante es mejor para los pasadores guía del expulsor?
Los cojinetes guía del expulsor de bronce fundido JDB, como JEGB, JEGBK y JOSG, son la opción estándar, porque los pasadores expulsores son lentos, tienen alta presión y están calientes. Los tapones de grafito generan una película de transferencia continua mientras la matriz de bronce soporta la carga.
¿Qué dureza del eje requiere un rodamiento autolubricante?
Especifique de 45 a 55 HRC con un acabado superficial de Ra 0,4 a 0,8 micrones. Los ejes más blandos son cortados por las partículas duras de grafito y las superficies rugosas impiden que la película de transferencia se adhiera.
¿Pueden estos rodamientos funcionar completamente en seco?
Sí. El lubricante sólido incorporado es el sistema de lubricación. El rodamiento forma una película de transferencia sobre el eje durante las primeras horas de funcionamiento y después el funcionamiento en seco es normal. No agregue grasa a menos que el proveedor especifique una versión con lubricación híbrida.
¿Cuánto dura un rodamiento guía autolubricante?
A 20 MPa y 0,1 m/s, un casquillo guía JDB normalmente supera las 10.000 horas de funcionamiento antes de que el espacio libre supere la tolerancia. Mantenga la presión multiplicada por la velocidad por debajo de 2,5 MPa m/s y controle la holgura del eje durante el mantenimiento programado.
Para obtener una vista completa de las familias JDB, SF1, JF y FB090, compare las catálogo de rodamientos autolubricantes .
Contáctenos //
¿Tiene preguntas? ¡Póngase en contacto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Se especializa en la producción de diversos productos de aleaciones de cobre autolubricantes.
Enlaces rápidos
Productos relacionados
Contacto
- Dirección: No. 69, Calle Tingyao Este, Zona Industrial de Ganyao, Condado de Jiashan, Provincia de Zhejiang, China
- Teléfono: +86-15957371801
- Fax: +86-0573-84038630
- Correo electrónico: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cojinetes de aleación de cobre autolubricantes personalizados
