


 English
 русский
-
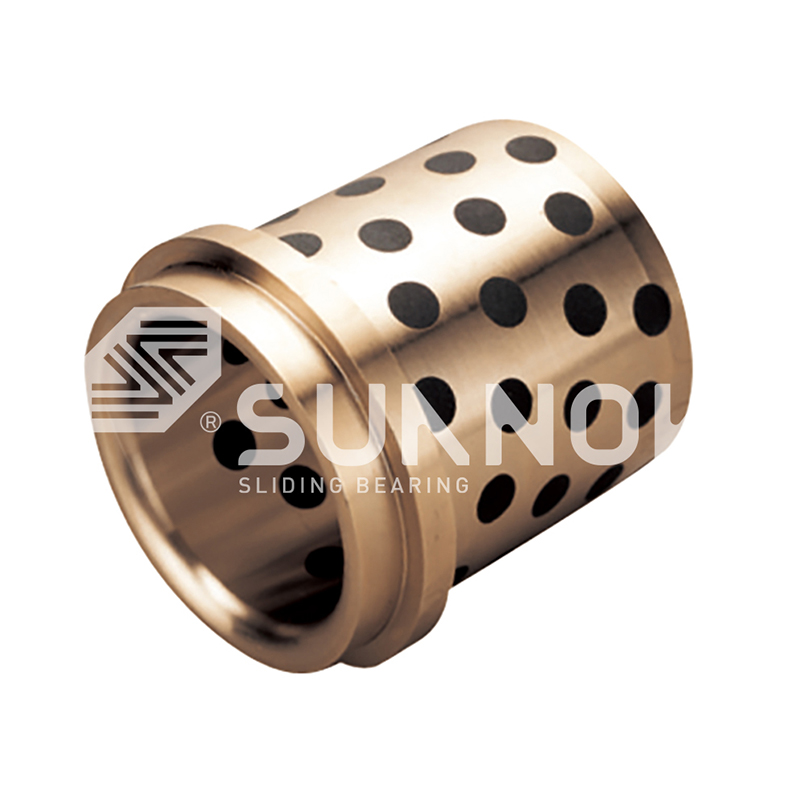 JDB Rodamiento de lubricación sólida Sin necesidad de mantenimiento con el transporte del buje guía de latón Din9834 Oilless del collar
-
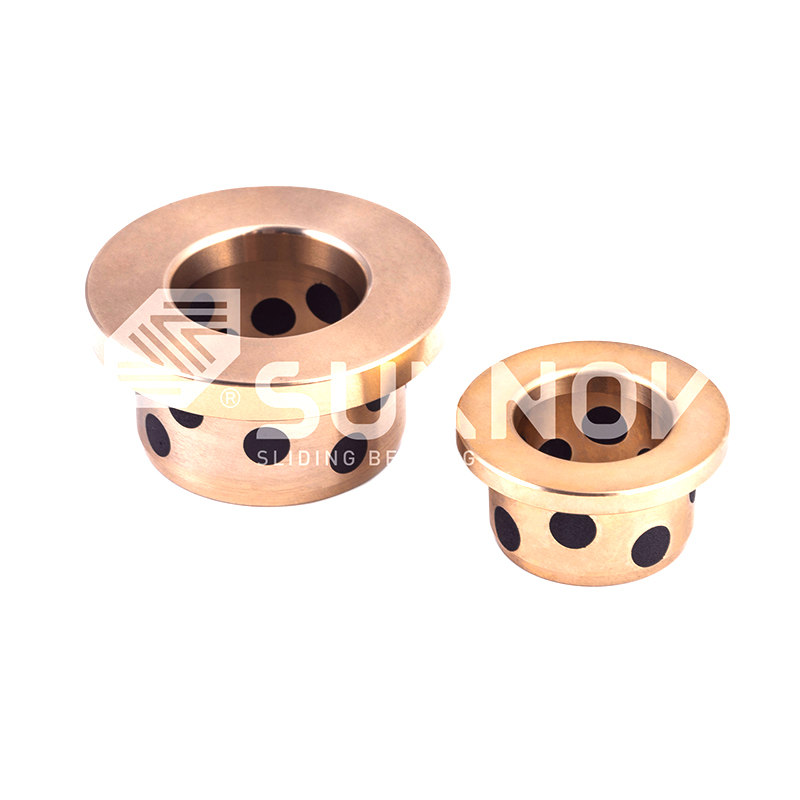 JDB Rodamiento de lubricación sólida El grafito ensanchó el buje de bronce tapado, cojinete liso de bronce sin aceite autolubricante GB71 NAAMS
-
 JDB Rodamiento de lubricación sólida El grafito autolubricante tubular del buje de bronce tapó el transporte liso de desplazamiento JPBW, JPBF
-
 JDB Rodamiento de lubricación sólida Bloque de desgaste de bronce de grafito sin bridas, placa guía de bronce autolubricante cuadrada JESW
-
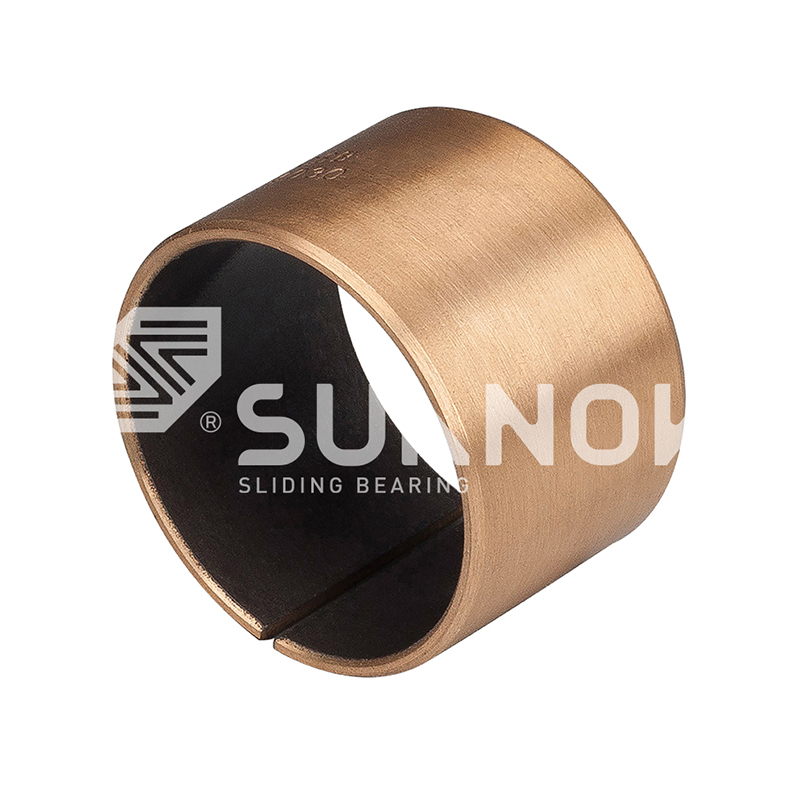
-
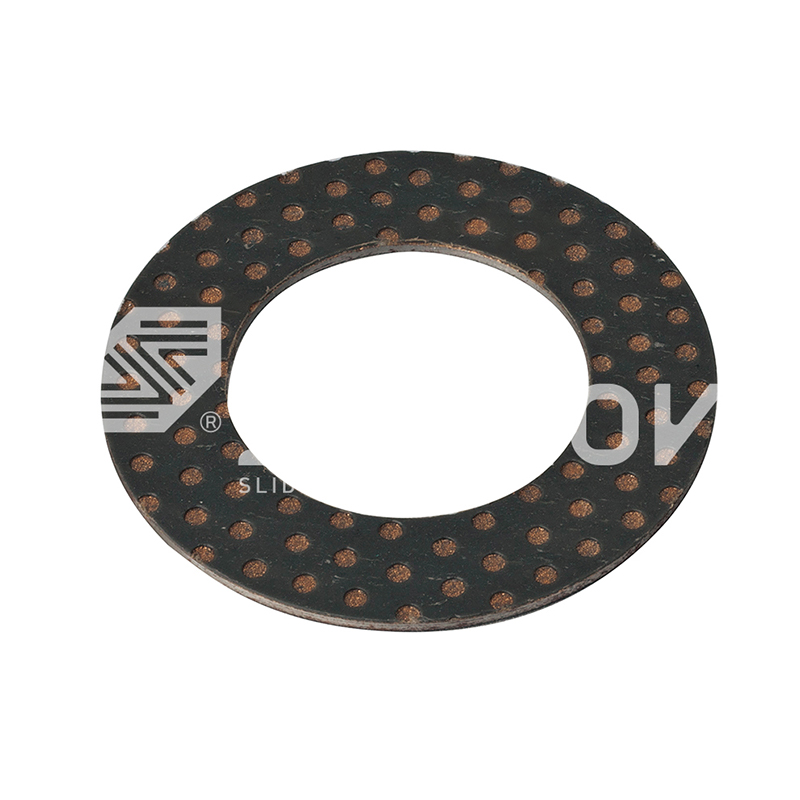 SF-2 Rodamiento lubricante de límite SF-2WC Metric Standard Auto-lubricante Compuesto Arandela de empuje de empuje Sliding Sliding Wasers
-
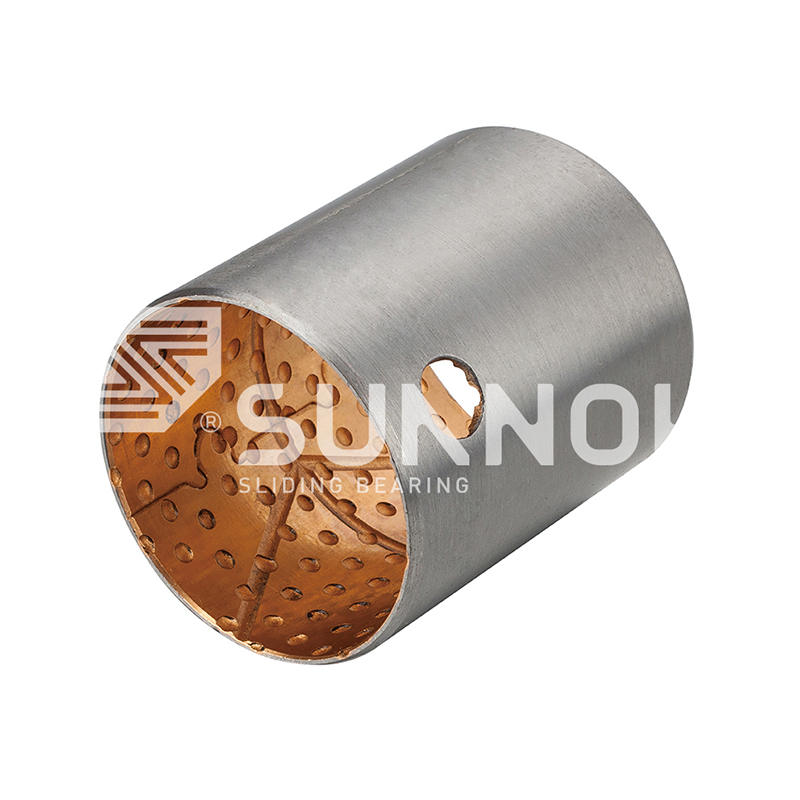 JF-800 Rodamiento bimetálico JF-750 Autubricante con plomo libre bi-metal para motores de servicio pesado baja fricción
Fabricación de rodamientos autolubricantes: factores clave de producción e inspección
Noticias de la industria-Contenido
- 1 Fundición de aleación de cobre: la puerta de primera calidad
- 2 El proceso de incrustación de JDB: lubricante sólido en una matriz de cobre
- 3 Rodamientos bimetálicos sinterizados: respaldo de acero, función de bronce
- 4 Rodamientos de bronce envuelto: precisión a partir de tiras laminadas
- 5 Mecanizado dimensional y protocolo de inspección final
- 6 Fundido, Sinterizado o Envuelto: Adaptación de la Ruta a la Aplicación
- 7 Preguntas frecuentes
- 7.1 ¿Cuál es la inspección más crítica en la fabricación de rodamientos autolubricantes?
- 7.2 ¿Cómo afecta el método de fundición al rendimiento del rodamiento?
- 7.3 ¿Cómo se mantienen en su lugar los tapones de lubricante sólido?
- 7.4 ¿Puede un cliente solicitar dimensiones personalizadas e informes de prueba?
El banco de inspección es donde un rodamiento autolubricante gana su vida útil, pero las decisiones que deciden esa vida se toman mucho antes. Un casquillo de matriz de estampado especificado para 20 000 golpes que se atasca a 3000 rara vez es una falla del lubricante; es una falla de fabricación: una aleación vertida fuera de grado, un tapón de grafito que se aflojó en su bolsillo o un orificio terminado más allá de su tolerancia. En la fabricación de rodamientos autolubricantes, la calidad está asegurada en el horno, la prensa y el medidor, mucho antes de que la pieza llegue a la máquina.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. opera fundición de aleaciones de cobre, sinterización, mecanizado CNC e inspección final bajo un mismo techo. Esa integración no es una afirmación de marketing; es el núcleo del control de calidad de los rodamientos, porque las mismas puertas de material y controles de aceptación pueden seguir a cada familia de productos, desde el fundido hasta el buje terminado.
Fundición de aleación de cobre: la puerta de primera calidad
La capacidad de carga y la resistencia al desgaste de un rodamiento autolubricante se fijan en el horno de fusión, antes de que comience el mecanizado. La matriz de cobre (bronce al estaño, bronce al aluminio o latón fundido según grados nacionales estándar) determina la dureza, la resistencia al agarrotamiento y el comportamiento bajo carga de borde.
Shuangnuo produce sus propios espacios en blanco de aleación de cobre mediante fundición centrífuga, fundición continua y fundición en molde metálico. La fundición centrífuga empaqueta la microestructura para obtener piezas cilíndricas densas; la fundición continua ofrece barras uniformes para tiradas largas; La fundición con moldes de metal forma formas casi netas con menos desechos. Cada ruta cambia la porosidad y la orientación del grano, por lo que el método de fundición es en sí mismo una decisión de rendimiento.
Dureza Brinell típica de aleaciones de cobre en rodamientos autolubricantes (HB)
Valores típicos de rango medio; La aceptación de producción se basa en el certificado de prueba espectrométrica para cada serie.
El proceso de incrustación de JDB: lubricante sólido en una matriz de cobre
Los cojinetes autolubricantes sólidos JDB funcionan porque los tapones compuestos o de grafito colocados con precisión están bloqueados mecánicamente en un cuerpo de aleación de cobre fundido. Se perforan los bolsillos después de la fundición y luego se presionan los tapones con interferencia controlada para que permanezcan asentados bajo vibración, impacto y ciclo térmico.
Un rodamiento autolubricante es un rodamiento deslizante en el que un lubricante sólido (generalmente grafito o un compuesto a base de grafito) está incrustado o dispersado a través de la pared del rodamiento, lo que permite que el rodamiento funcione sin un suministro externo continuo de aceite durante períodos prolongados.
Dos parámetros dominan el paso de incrustación. La relación del área del tapón equilibra la fricción con la capacidad de carga: una mayor superficie de lubricante reduce la fricción pero debilita la matriz, por lo que el patrón debe respetar la clasificación PV del rodamiento. La retención del tapón decide la supervivencia bajo cargas de choque; un tapón que retrocede destruye tanto el casquillo como el eje de acoplamiento. La película de transferencia que se forma durante el rodaje es lo que hace que el rodamiento no requiera mantenimiento, como se detalla en nuestro análisis del principio de funcionamiento de JDB .
 Buje de latón autolubricante JDB650 con lubricante sólido integrado Este casquillo de latón utiliza una aleación CuZn24Al6 con tapones de grafito integrados para formar una película de transferencia de baja fricción, lo que lo hace adecuado para aplicaciones de alta carga, baja velocidad y difíciles de lubricar sin aceite externo. Ver producto →
Rodamientos bimetálicos sinterizados: respaldo de acero, función de bronce
Los rodamientos bimetálicos sinterizados combinan un respaldo de acero para mayor resistencia estructural con una capa de bronce poroso sinterizada a temperatura controlada y luego impregnada con lubricante sólido. La carcasa de acero soporta la carga; la capa de bronce gestiona la fricción y tolera pequeñas desalineaciones.
La serie 200-B utiliza un respaldo de acero, polvo sinterizado a base de cobre y lubricante sólido disperso para equipos de construcción pesados. La familia JF-800, incluida la JF750 sin plomo y la JF20 con alto contenido de aluminio, está dirigida a bombas hidráulicas y bombas de engranajes donde la resistencia a la fatiga y la adaptabilidad son críticas.
4 Rutas de fundición: centrífuga, continua, molde metálico y sinterización.
3 Puertas de inspección espectral por calor.
80 Máquinas herramienta CNC en la planta de producción
 Rodamiento bimetálico JF-800 con aleación CuPb10Sn10 para uso pesado Diseñado para deslizamientos de baja velocidad y servicio pesado, este rodamiento con respaldo de acero y una capa de cobre, plomo y estaño sinterizado ofrece una excelente resistencia al desgaste y tolerancia al impacto para equipos industriales exigentes. Ver producto →
Rodamientos de bronce envuelto: precisión a partir de tiras laminadas
Los rodamientos de bronce envueltos se forman laminando una tira de bronce en formas cilíndricas o con bridas, y se aplica la capa de lubricante antes de formarlos. Debido a que la superficie interior lleva un patrón de bolsas de lubricante en relieve, las comprobaciones críticas son la alineación de las costuras, el estado de los bordes y la integridad de la envoltura después de su formación.
La familia FB090 cubre casquillos métricos estándar envueltos en bronce; la variante FB08G utiliza una construcción de acero y grafito para una carga de borde más pesada. Las versiones con sello y brida amplían la gama a ejes giratorios y alternativos.
Para los rodamientos de bronce envueltos, la consistencia dimensional proviene del herramental y la tira, no del mecanizado. Es por eso que el proceso domina la producción de bujes métricos estandarizados y de gran volumen.
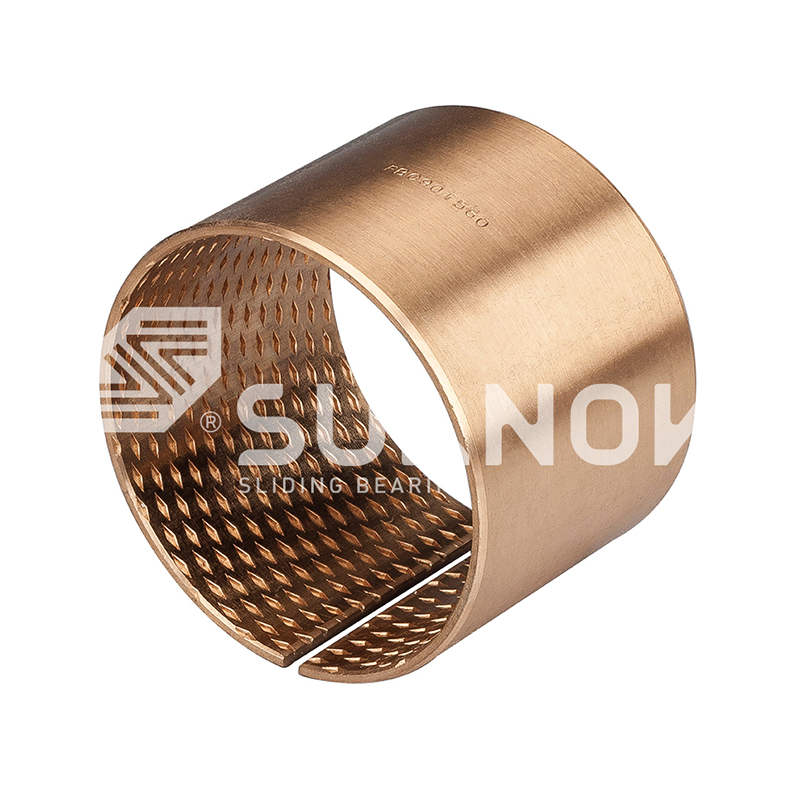 Rodamiento envuelto en bronce FB090 con cavidades de lubricación de diamante Formado a partir de una tira de bronce CuSn8 con muescas en forma de diamante que retienen la grasa, este casquillo autolubricante proporciona una larga vida útil y una alta capacidad de carga para aplicaciones de construcción y automoción. Ver producto →
Mecanizado dimensional y protocolo de inspección final
El protocolo de inspección final decide si un rodamiento alcanza su valor nominal de servicio PV de diseño o si falla prematuramente. Las tres comprobaciones decisivas son la tolerancia dimensional, el acabado superficial y la cobertura de lubricante.
Los más de 80 tornos y centros de mecanizado CNC de Shuangnuo mantienen orificios, caras de bridas y avellanados para tamaños métricos estándar y dibujos personalizados. Debido a que el mismo equipo corta directamente a partir de piezas fundidas internamente, la verificación dimensional se mantiene constante desde el prototipo hasta el lote de producción.
| Punto de inspección | Método | Criterio |
| Composición de la aleación | Espectrómetro, tres puertas. | Límites de calificación por estándar |
| Solidez del casting | Control visual y ultrasónico. | Sin porosidad ni contracción |
| Incrustación de lubricante | Cobertura del enchufe, prueba de retención. | Relación de área y profundidad de los asientos |
| Unión de capas sinterizadas | Muestreo de corte y pelado | Fuerza de adhesión de la capa |
| Dimensiones | Calibres, MMC | ID, OD, brida según dibujo |
| Acabado superficial | Perfilómetro | Ra dentro de la especificación |
- Selección de materia prima y cálculo de calor.
- Fusión con comprobación del espectrómetro de carga del horno
- Fundición por vía centrífuga, continua o con molde metálico.
- Mecanizado de desbaste y acabado en equipos CNC.
- Incrustación de lubricante sólido o acabado de capa sinterizada
- Aceptación final dimensional y material.
Fundido, Sinterizado o Envuelto: Adaptación de la Ruta a la Aplicación
Ninguna ruta de fabricación domina todas las aplicaciones. Los cojinetes fundidos estilo JDB soportan cargas de impacto pesadas, las piezas bimetálicas sinterizadas se adaptan a sistemas hidráulicos y alternativos de gran volumen, y los bujes de bronce envueltos brindan precisión económica en tamaños métricos estandarizados.
Fundido e integrado (JDB)
Tapones de lubricante sólido en matriz de cobre fundido.
Alta tolerancia a impactos y cargas en los bordes.
Uso típico: troqueles de estampación, moldes, maquinaria pesada.
Bimetálico sinterizado (JF-800, 200-B)
Soporte de acero con capa de bronce sinterizado.
Alta resistencia a la fatiga y retención de lubricante.
Uso típico: bombas hidráulicas, bombas de engranajes.
Bronce envuelto (FB090)
Tira enrollada con capa lubricante aplicada.
Identificaciones consistentes en tamaños métricos de gran volumen.
Uso típico: casquillos estándar, aplicaciones de guía.
Las tres rutas comparten un requisito: un proveedor que controla su propio material y mecanizado puede ofrecer la misma trazabilidad para una pieza de catálogo y un dibujo personalizado, y puede respaldarlo con un informe de prueba de un tercero autorizado.
Preguntas frecuentes
¿Cuál es la inspección más crítica en la fabricación de rodamientos autolubricantes?
La verificación de la composición del material mediante espectrómetro es la más crítica, porque una desviación de la aleación no se puede corregir más adelante. La verificación de tres puertas (carga del horno, metal fundido antes del vertido y fundición terminada) protege cada paso posterior del proceso.
¿Cómo afecta el método de fundición al rendimiento del rodamiento?
El método de fundición controla la densidad y la porosidad de la microestructura. La fundición centrífuga produce piezas cilíndricas densas para casquillos de alta resistencia, la fundición continua proporciona barras uniformes y la fundición con moldes metálicos produce formas casi netas con menos desperdicio de material.
¿Cómo se mantienen en su lugar los tapones de lubricante sólido?
Las cavidades se mecanizan a un diámetro y profundidad controlados después de la fundición, y los tapones de grafito o compuestos se presionan con interferencia. La retención se verifica mediante comprobaciones de la profundidad del asiento y pruebas de corte en piezas representativas.
¿Puede un cliente solicitar dimensiones personalizadas e informes de prueba?
Sí. Los fabricantes con fundición interna y mecanizado CNC pueden producir tamaños no estándar a partir de dibujos de clientes y proporcionar informes de pruebas autorizados de terceros que cubren la composición del material y las propiedades mecánicas.
Contáctenos //
¿Tiene preguntas? ¡Póngase en contacto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Se especializa en la producción de diversos productos de aleaciones de cobre autolubricantes.
Enlaces rápidos
Productos relacionados
Contacto
- Dirección: No. 69, Calle Tingyao Este, Zona Industrial de Ganyao, Condado de Jiashan, Provincia de Zhejiang, China
- Teléfono: +86-15957371801
- Fax: +86-0573-84038630
- Correo electrónico: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cojinetes de aleación de cobre autolubricantes personalizados
