


 English
 русский
-
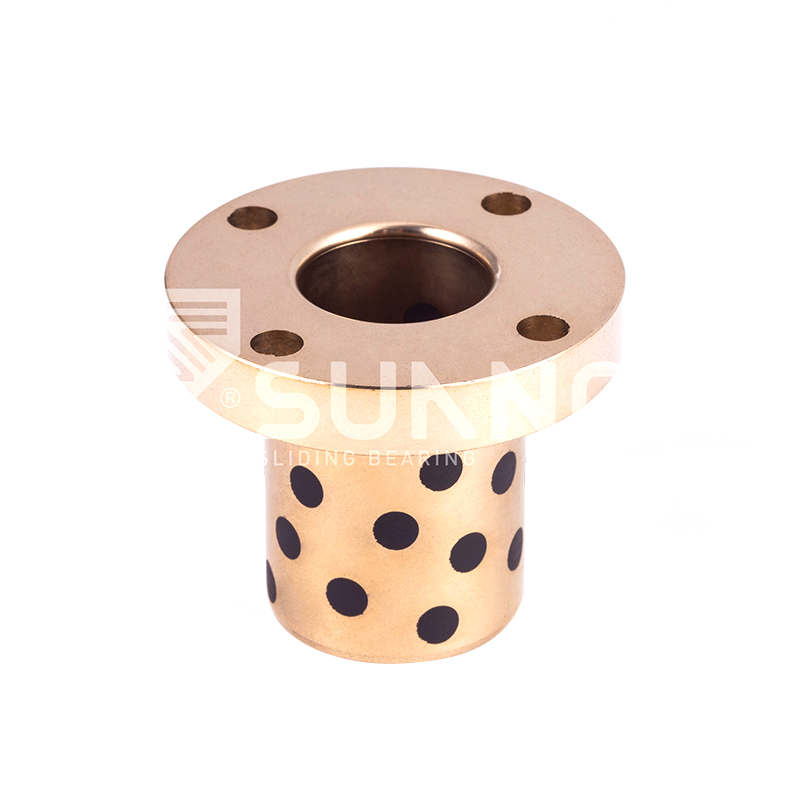 JDB Rodamiento de lubricación sólida Transporte con bridas redondo de bronce autolubricante sin aceite métrico JFB650
-
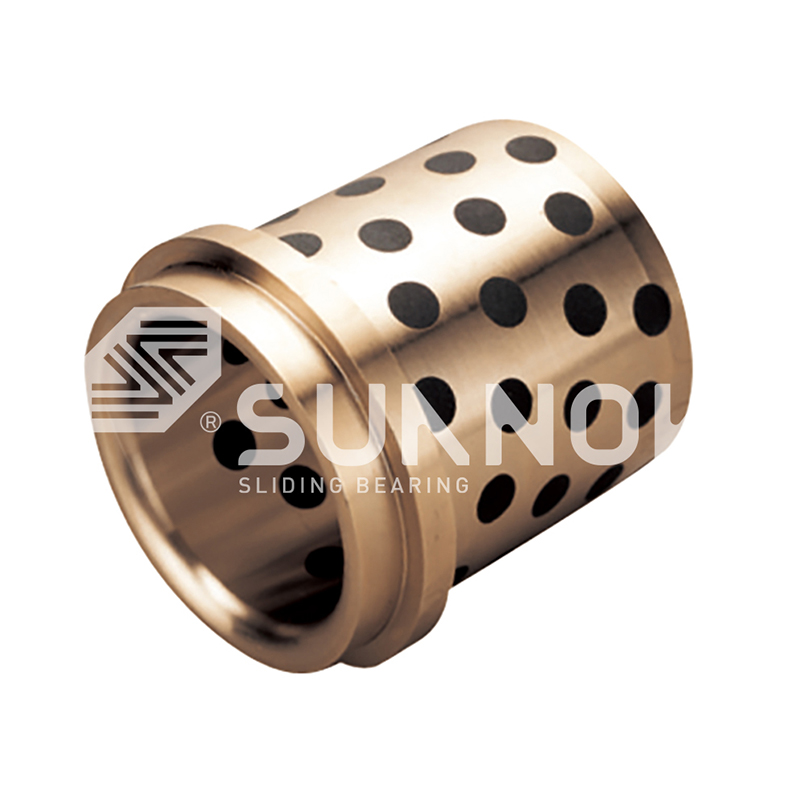 JDB Rodamiento de lubricación sólida Sin necesidad de mantenimiento con el transporte del buje guía de latón Din9834 Oilless del collar
-
 JDB Rodamiento de lubricación sólida El grafito autolubricante tubular del buje de bronce tapó el transporte liso de desplazamiento JPBW, JPBF
-
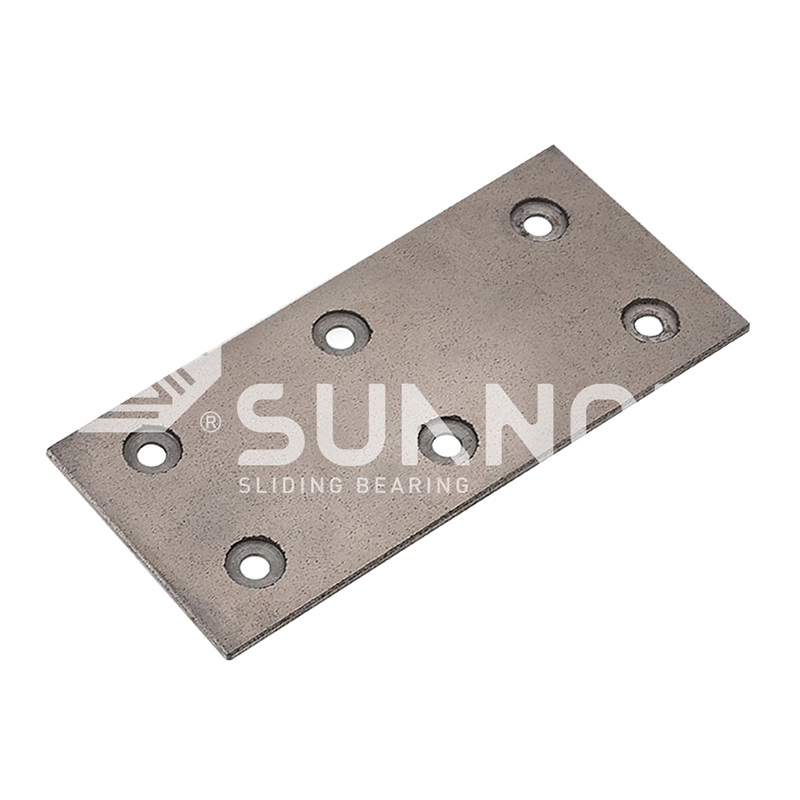 Rodamiento Bimetálico De Retención De Aceite 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
 SF-1 Rodamiento sin aceite SF-1SP Strip Estándar estándar Tamaño de la métrica Auto-lubricante Compuesto Strip de portaobjetos
-
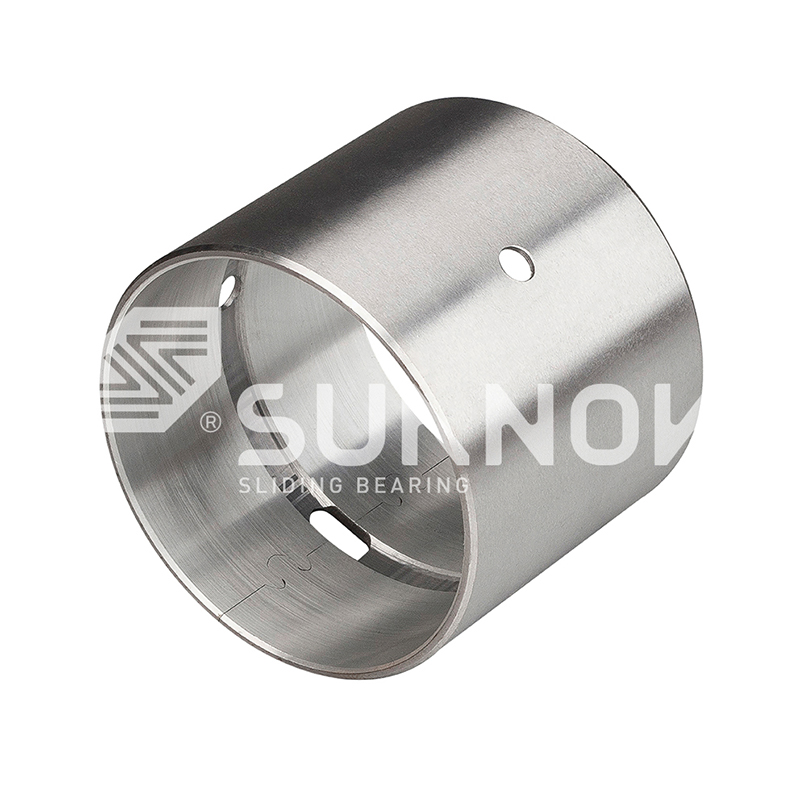 JF-800 Rodamiento bimetálico Aluminio de alto rendimiento JF-20 + cojinete de aleación de acero al carbono para maquinaria industrial
-
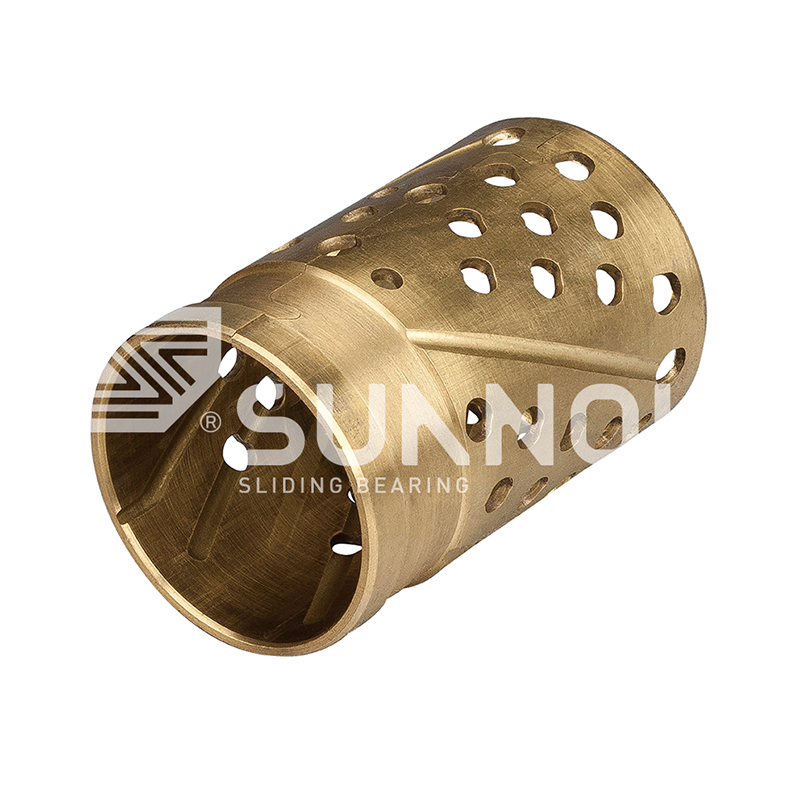 FB090 Rodamiento envuelto en bronce FB091 Rodamiento envuelto en cobre
Lo que los compradores deben considerar al adquirir rodamientos autolubricantes personalizados
Noticias de la industria-Contenido
- 1 Defina la envolvente operativa antes de comparar cotizaciones
- 2 Haga coincidir el sistema de materiales con la ventana de trabajo
- 3 Verificar las tolerancias y el estándar detrás de ellas.
- 4 Auditar la disciplina de fundición y pruebas del proveedor.
- 5 Compare el costo total de propiedad, no el precio unitario
- 6 Preguntas frecuentes
Un ingeniero de compras abre tres cotizaciones para un casquillo deslizante personalizado con el mismo diámetro interior, diámetro exterior y longitud nominales. Los precios unitarios difieren en casi un 40 por ciento, pero ninguna de las hojas de cotización indica una calidad del material, un límite de PV o la dureza requerida del eje. Seis meses más tarde, la pieza de menor costo se extrae de una prensa estampada con un orificio desgastado y un muñón ranurado. El costo real de ese ahorro incluye una parada no planificada, dos turnos de técnico y un eje de reemplazo.
Esta secuencia se repite en los talleres de moldes, fabricantes de bombas hidráulicas y líneas de equipos de construcción. Los rodamientos autolubricantes parecen simples, pero las especificaciones que contienen deciden si la pieza sobrevive.
Defina la envolvente operativa antes de comparar cotizaciones
La primera especificación a bloquear es el trabajo mecánico, expresado como carga específica, velocidad de deslizamiento y su producto, el valor PV. Cada sistema de material tiene un PV máximo por encima del cual su película de lubricante sólido se rompe y el desgaste se acelera bruscamente.
- Rango de carga radial, incluidos picos de carga de impacto y de borde
- Velocidad de deslizamiento y tipo de movimiento: giratorio, oscilante o alternativo.
- Rango de temperatura de la interfaz y condiciones ambientales.
- Grado del material del eje, dureza y acabado superficial
PV = pxv p en N/mm2, v en m/s. Cuando el PV calculado excede el límite seco del material, el rodamiento se sobrecalienta, pierde su película de transferencia y se desgasta exponencialmente.
No permita que el proveedor adivine estos valores. Un fabricante responsable pregunta sobre carga, velocidad y temperatura antes de cotizar. Si un vendedor pone precio a su pieza sin una sola pregunta de ingeniería, el rodamiento ya ha sido mal diseñado.
Haga coincidir el sistema de materiales con la ventana de trabajo
Un rodamiento autolubricante no pertenece a una sola clase de material; es un conjunto de familias constructivas, cada una con una ventana de trabajo específica. Los rodamientos fundidos con incrustaciones sólidas mecanizan tapones de lubricante sólido en un cuerpo de bronce o latón, absorben cargas de impacto y dominan las aplicaciones de guía de matriz, expulsor y placa de desgaste.
 Buje de latón autolubricante JDB650 con lubricante sólido integrado Este casquillo de latón utiliza una aleación CuZn24Al6 con inserciones de grafito integradas para un funcionamiento sin mantenimiento. Se adapta a entornos de alta carga, baja velocidad y temperatura media a alta donde la lubricación externa no es práctica. Ver producto →
Los cojinetes bimetálicos sinterizados unen una capa de aleación de cobre con lubricante sólido disperso a un respaldo de acero, combinando un soporte duro con una capa de funcionamiento estable para cargas elevadas y constantes.
 Rodamiento bimetálico JF-800 con aleación CuPb10Sn10 para uso pesado Un rodamiento sinterizado con respaldo de acero y una capa de bronce de plomo y estaño, construido para cargas extremas y deslizamientos a baja velocidad. Ofrece una fuerte resistencia al desgaste y se adapta a aplicaciones exigentes en minería, construcción y equipos marinos. Ver producto →
Los rodamientos revestidos de PTFE, como el tipo SF1, añaden una capa de polímero de baja fricción para evitar riesgos de deslizamiento, fricción o arranque-parada.
 Rodamiento autolubricante revestido de PTFE sin mantenimiento SF-1 Un rodamiento compuesto de triple capa con respaldo de acero, bronce poroso y revestimiento de PTFE. Funciona sin aceite, reduce el ruido y la vibración y maneja cargas pesadas, lo que lo hace adecuado para aplicaciones textiles, automotrices y de maquinaria. Ver producto →
La calidad del material importa tanto como la construcción. El bronce al estaño, el bronce al aluminio y el latón difieren en su límite elástico, comportamiento de desgaste y techo de temperatura, y los compradores europeos solicitan cada vez más grados sin plomo o que cumplan con REACH. La aleación de la matriz debe ser trazable según una especificación estándar, no descrita como similar o equivalente.
Límites representativos de fotovoltaica seca por familia de materiales Valores en MPa-m/s en funcionamiento en seco. Datos de orientación para comparación; Confirme con los resultados de la prueba fotovoltaica del proveedor.
| familia de rodamientos | Construcción | Carga típica a baja velocidad. | Fotovoltaica seca típica | Lo mejor para |
| fundido incrustado | Cuerpo de bronce o latón con tapones de lubricante sólido | hasta 60 N/mm2 | 2,5 MPa-m/s | Matrices, placas de desgaste, juntas oscilantes. |
| bimetal sinterizado | Soporte de acero con capa de aleación de cobre sinterizado. | hasta 70 N/mm2 | 2,0 MPa-m/s | Bombas hidráulicas, cajas de cambios, cargadoras. |
| Bronce envuelto | Carcasa de bronce laminada con bolsas de lubricante. | hasta 40 N/mm2 | 1,5 MPa-m/s | Posiciones estables de carga moderada |
| revestido de PTFE | Respaldo con capa de PTFE de baja fricción | hasta 25 N/mm2 | 3,6 MPa-m/s | Mecanismos alternativos de parada y arranque. |
película de transferencia
película de transferencia is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Revisa el Familia de productos de rodamientos de lubricación sólida JDB para ver cómo un concepto de construcción escala desde pasadores guía hasta placas de desgaste pesado.
Verificar las tolerancias y el estándar detrás de ellas.
Las tolerancias de dibujo causan más fallas en el campo de rodamientos personalizados que la selección de materiales. Las dimensiones críticas son el ajuste del orificio en el eje, la interferencia del diámetro exterior en la carcasa, la variación del espesor de la pared, la escuadra de la brida y la geometría del chaflán.
Las piezas personalizadas siguen un estándar o un dibujo. En herramientas, NAAMS y DIN 9834 definen la geometría del rodamiento guía; Los rodamientos con brida métrica siguen las convenciones de ajuste ISO. Confirme qué norma se aplica antes de mecanizar.
| Dimensión | Especificación típica | Modo de falla cuando está mal |
| Tolerancia del diámetro interior | H7 o H8 dependiendo del ajuste del eje | Rayado del eje y pérdida del área de contacto. |
| Diámetro exterior | H7/s6 o ajuste de interferencia similar | Rotación de la carcasa y desgaste por fricción. |
| Variación del espesor de la pared | Dentro de 0,05-0,10 mm en grados de precisión | Alta presión local y desgaste prematuro. |
| Cuadratura de brida | Perpendicularidad dentro de 0,05 mm | Carga de borde en el eje |
| Chaflán y rotura de borde | 0,3-1,0 mm por dibujo | película de transferencia scraped off during assembly |
Regla general: la cadena de tolerancia de un rodamiento personalizado debe comenzar a partir de las dimensiones del eje y del alojamiento a temperatura de funcionamiento, no a partir de los valores nominales del dibujo.
Auditar la disciplina de fundición y pruebas del proveedor.
El control de procesos de un proveedor es el único predictor confiable de la consistencia de la calidad. La pregunta clave no es si el proveedor mecaniza los rodamientos, sino si controla la aleación desde la fundición hasta la pieza terminada. Un fabricante que funde sus propias aleaciones de cobre y realiza controles espectrográficos en tres etapas puede certificar el grado.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. funde sus propias aleaciones de cobre, monitorea la masa fundida antes, durante y después del funcionamiento del horno con espectrómetros y opera más de 80 máquinas CNC para el acabado. El material nunca espera a una fundición externa.
Carga y fusión de aleación.
Adiciones controladas de cobre, estaño, aluminio y oligoelementos.
Control espectrográfico del horno.
Grado verificado antes de verter.
fundición
Fundición centrífuga, continua o con molde metálico por geometría de pieza.
Verificación posterior al lanzamiento
Segunda comprobación espectrográfica de la aleación solidificada.
Mecanizado CNC
Orificio, diámetro exterior, brida y bolsas de lubricante mecanizadas según el plano.
Pruebas de terceros
Informes de composición y propiedades mecánicas disponibles bajo petición.
Solicite el informe de prueba antes de la orden de compra, no después de un reclamo. Si un proveedor no puede mostrar un informe mecánico y de composición de un tercero para la masa fundida exacta utilizada en su lote, la aleación efectivamente no está controlada.
Compare el costo total de propiedad, no el precio unitario
El precio unitario es la métrica de costo menos confiable para un rodamiento deslizante personalizado. Un casquillo que falla a las 4.000 horas en lugar de 12.000 cuesta más en tiempo de inactividad, mano de obra y daños al eje que cualquier diferencia de precio entre proveedores. Convierta cada cotización en un costo por hora de operación.
3x Diferencia de vida útil observada entre un grado de fundición verificado y un equivalente no verificado en servicio idéntico.
1-2 horas La parada de lubricación se elimina por semana por punto de rodamiento después de la conversión a casquillos de lubricante sólido.
30% Prima de precio típica para una calidad certificada con documentación de prueba completa sobre una pieza no certificada.
Un proveedor de bajo costo que se salta las verificaciones en la etapa del horno puede pasar material fuera de calidad; la diferencia es invisible en las primeras cien horas y destruye el casquillo en el primer intervalo de mantenimiento.
La autolubricación nunca significa cero mantenimiento. El acabado del eje, la alineación y el comportamiento de rodaje determinan la película de transferencia, y la película decide la vida útil del rodamiento. Nuestro análisis de Conceptos erróneos comunes en la compra de rodamientos de bronce autolubricantes. cubre los errores de especificación detrás de las fallas de campo.
Preguntas frecuentes
Estas son las cuatro preguntas que los compradores suelen plantear antes de realizar un pedido personalizado.
¿Qué es un límite de PV y por qué es importante para un rodamiento personalizado?
El límite de PV es el producto de la presión específica en N/mm2 y la velocidad de deslizamiento en m/s por encima de la cual la película de lubricante sólido ya no puede proteger la interfaz. Por encima de este límite, el rodamiento se sobrecalienta y se desgasta rápidamente. El cálculo de su impuesto debe ajustarse dentro del límite aprobado de la familia de materiales.
¿Deberíamos especificar un ajuste ISO o una dimensión nominal?
Proporcione ambos. Indique el diámetro interior, el diámetro exterior y la longitud nominales, luego agregue la clase de ajuste o las dimensiones reales del eje y la carcasa a la temperatura de funcionamiento. El proveedor necesita esta información para seleccionar tolerancias de mecanizado que eviten que el rodamiento gire en la carcasa o se atasque en el eje.
¿Cómo podemos verificar el grado del material de un rodamiento personalizado?
Solicite un informe de composición espectrográfica de la masa fundida utilizada en su lote, además de un informe de terceros que cubra la composición y las propiedades mecánicas. Un proveedor que controle su propia fundición puede proporcionarlos como documentos estándar. Si el informe no puede nombrar una calidad estándar, el material no está certificado.
¿Cuánto tiempo debe durar un casquillo autolubricante?
No existe un número universal. La vida útil depende de la carga, la velocidad, la temperatura, el acabado del eje y el ciclo de trabajo. Un enfoque práctico es acordar una vida útil mínima de diseño con el proveedor, comparar el cálculo de PV con datos operativos reales y validarlo con un lote piloto antes de la producción total.
En pocas palabras: especifique el servicio, verifique el grado, audite el proceso y fije el precio de la vida útil en lugar de la pieza.
Contáctenos //
¿Tiene preguntas? ¡Póngase en contacto!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Se especializa en la producción de diversos productos de aleaciones de cobre autolubricantes.
Enlaces rápidos
Productos relacionados
Contacto
- Dirección: No. 69, Calle Tingyao Este, Zona Industrial de Ganyao, Condado de Jiashan, Provincia de Zhejiang, China
- Teléfono: +86-15957371801
- Fax: +86-0573-84038630
- Correo electrónico: [email protected]
[email protected]
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Cojinetes de aleación de cobre autolubricantes personalizados
